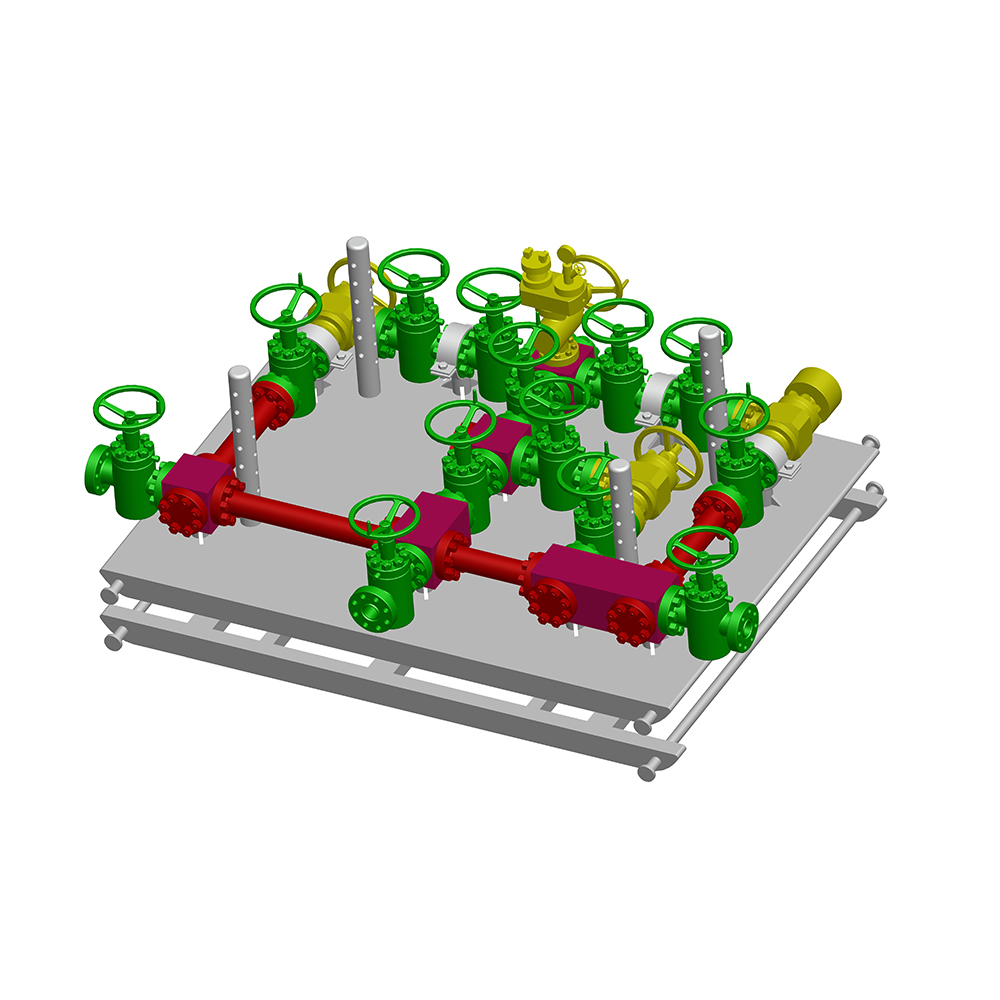
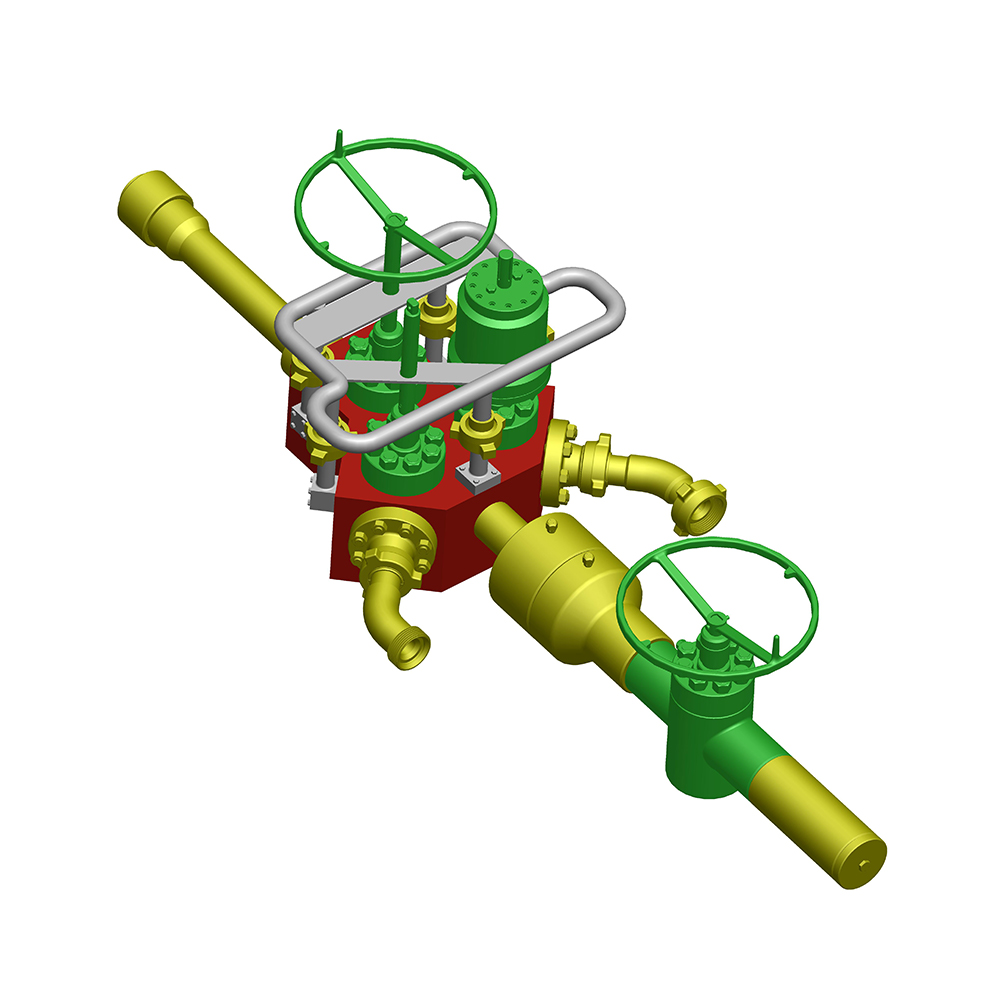
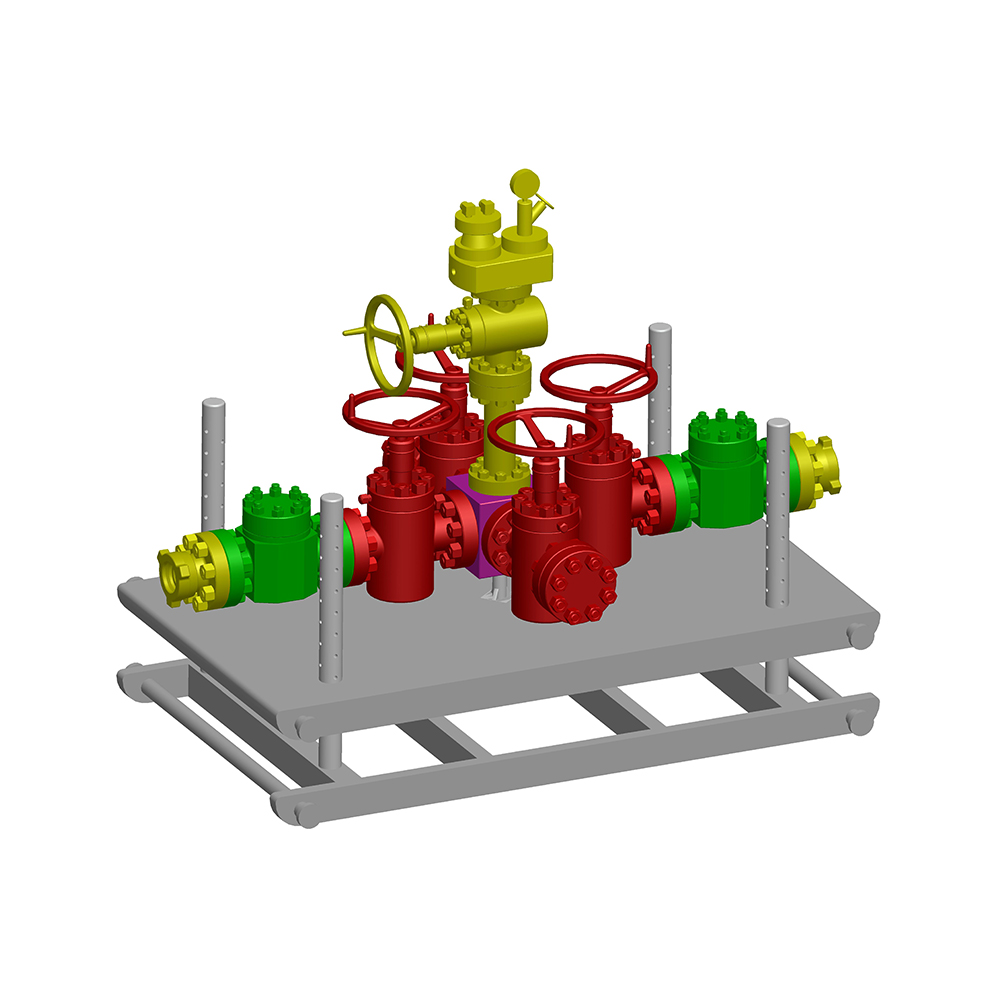
একটি 13-5/8 ইঞ্চি, 5,000 পিএসআই কেসিং হেড একটি 10,000 পিএসআই কেসিং স্পুলে বোল্ট করা একটি অমিল যা প্রথম চাপ পরীক্ষায় প্রদর্শিত হয়, ক্যাটালগে নয়। যেখান থেকে বেশিরভাগ ওয়েলহেড সমস্যা শুরু হয়: একটি ফ্ল্যাঞ্জ ফেস যেখানে বিভিন্ন রেটিং, উপাদান শ্রেণী বা তাপমাত্রা পরিসীমা সহ অংশগুলিকে এই অনুমানে যুক্ত করা হয়েছিল যে তারা উপযুক্ত হবে।
প্রচলিত ওয়েলহেড সিস্টেমগুলি এখনও বেশিরভাগ জমির কূপ, ওয়ার্কওভার এবং অগভীর জলের প্ল্যাটফর্মের জন্য সঠিক উত্তর। তাদের শক্তি মডুলারিটি। প্রতিটি চাপ বাধা একটি পৃথক, স্বাধীনভাবে রেট করা, স্বাধীনভাবে প্রতিস্থাপনযোগ্য উপাদান, তাই স্ট্যাকটি পর্যায় অনুসারে নির্দিষ্ট করা যেতে পারে কারণ কূপটি একবারে একটি টুকরো ড্রিল এবং মেরামত করা হয়।
সেই নমনীয়তার খরচ হল উচ্চতা, ওজন, আরও ফ্ল্যাঞ্জ মেক-আপ এবং আরও সম্ভাব্য ফুটো পথ। সিস্টেমটি কীভাবে তৈরি করা হয়, কীভাবে এটি নির্দিষ্ট করতে হয় এবং এটি একটি কমপ্যাক্ট ওয়েলহেডের বিরুদ্ধে কোথায় জিতে বা হারে তা অনুসরণ করা হয়েছে।
একটি প্রচলিত ওয়েলহেড সিস্টেম হিসাবে কি গণনা করা হয়
একটি প্রচলিত ওয়েলহেড সিস্টেম হল আলাদা, বোল্ট করা-একসাথে চাপ-ধারণকারী উপাদানগুলির একটি স্তুপ — একটি কেসিং হেড, এক বা একাধিক কেসিং স্পুল, একটি টিউবিং হেড স্পুল এবং একটি ক্রিসমাস ট্রি — প্রতিটির নিজস্ব API 6A চাপ রেটিং, তাপমাত্রা শ্রেণী এবং উপাদান শ্রেণী সহ।
শব্দটি এই স্থাপত্যটিকে একটি কমপ্যাক্ট বা মনোবোর ওয়েলহেড থেকে আলাদা করে, যেখানে একই বাধাগুলি কম, বৃহত্তর দেহে তৈরি করা হয়। একটি প্রচলিত স্ট্যাকে প্রতিটি উপাদান কেসিং বা টিউবিং স্ট্রিংয়ের চারপাশে তৈরি করা হয় এটি সমর্থন করে এবং সিল করে, তাই সমাবেশটি একটি সিস্টেম হিসাবে আচরণ করে: কাজের চাপ সবচেয়ে দুর্বল লিঙ্ক দ্বারা সেট করা হয়, শক্তিশালী অংশ দ্বারা নয়।
| কম্পোনেন্ট | স্ট্যাকের ভূমিকা | দ্বারা নির্দিষ্ট করুন |
|---|---|---|
| আবরণ মাথা | ভূপৃষ্ঠের আবরণকে ল্যান্ড করে এবং সিল করে এবং এর উপরে বোল্ট করা সমস্ত কিছু বহন করে | কেসিং আকার এবং ওজন, শীর্ষ ফ্ল্যাঞ্জ আকার এবং রেটিং, আউটলেট |
| কেসিং হ্যাঙ্গার | পরবর্তী কেসিং স্ট্রিংটিকে স্থগিত করে এবং স্ট্রিংগুলির মধ্যে অ্যানুলাসকে সিল করে | স্লিপ বা mandrel প্রকার, লোড ক্ষমতা, সীল উপাদান |
| কেসিং স্পুল | কূপ গভীর হওয়ার সাথে সাথে প্রতি স্ট্রিংটিতে একটি বাধা এবং একটি আউটলেট যোগ করে৷ | স্পুল সংখ্যা, বোর, আউটলেট লেআউট, রেটিং স্টেপ-আপ |
| টিউবিং হেড স্পুল | স্ট্যাকটিকে ড্রিলিং থেকে সমাপ্তির দিকে নিয়ে যায় এবং হ্যাঙ্গারকে সমর্থন করে | একক বা দ্বৈত সমাপ্তি, ESP ছাড়পত্র, আউটলেট |
| টিউব হ্যাঙ্গার | প্রোডাকশন টিউবিং স্থগিত করে এবং টিউব-টু-হেড অ্যানুলাস সিল করে | ম্যান্ড্রেল বা স্লিপ টাইপ, ইলাস্টোমার বা ধাতব সীল, ইএসপি বৈকল্পিক |
| ক্রিসমাস ট্রি | চূড়ান্ত চাপ নিয়ন্ত্রণ: মাস্টার, উইং এবং সোয়াব ভালভ প্লাস একটি চোক | ভালভ বিন্যাস, চোক টাইপ, রেটিং, ট্রিম উপাদান |
স্ট্যাক কিভাবে নির্মিত হয়, পর্যায়ক্রমে
প্রচলিত ওয়েলহেড সিস্টেমগুলিকে একত্রিত করা হয় যেভাবে কূপটি ড্রিল করা হয় এবং প্রতিটি নতুন স্পুলকে কমপক্ষে এটির নীচে থাকা একটি হিসাবে উচ্চ রেট দেওয়া উচিত। অন্য কোনো আদেশ কূপের চেয়ে দুর্বল বাধা সৃষ্টি করে যা নিয়ন্ত্রণ করার কথা।
কেসিং হেড এবং এর হ্যাঙ্গার
কেসিং হেড হল অ্যাসেম্বলির অ্যাঙ্কর: এটি পৃষ্ঠের আবরণে অবতরণ করে, এটির উপরে বোল্ট করা সমস্ত কিছু বহন করে এবং রিটার্ন, পর্যবেক্ষণ বা চোক লাইনের জন্য প্রথম আউটলেট সরবরাহ করে। একটি সারফেস হোল সাধারণত 2,000 থেকে 5,000 psi রেট করা 13-3/8 বা 20 ইন বডি দিয়ে শুরু হয়, গভীর বা উচ্চ-চাপ প্রোগ্রামের জন্য 10,000 psi পর্যন্ত ধাপে ধাপে। এটির ভিতরের হ্যাঙ্গারটি হয় কেসিং এর উপর পিছলে যায় কারণ এটিকে নামিয়ে দেওয়া হয় বা স্ট্রিংয়ের উপর তৈরি একটি ম্যান্ড্রেল ধরণের হয়; স্লিপ হ্যাঙ্গার স্যুট স্ট্রিংগুলিকে অবশ্যই কাটা এবং অবতরণ করতে হবে, যখন ম্যান্ড্রেল হ্যাঙ্গারগুলি আরও নিয়ন্ত্রিত সিল দেয় যেখানে চলমান গতির চেয়ে চাপের অখণ্ডতা বেশি গুরুত্বপূর্ণ।
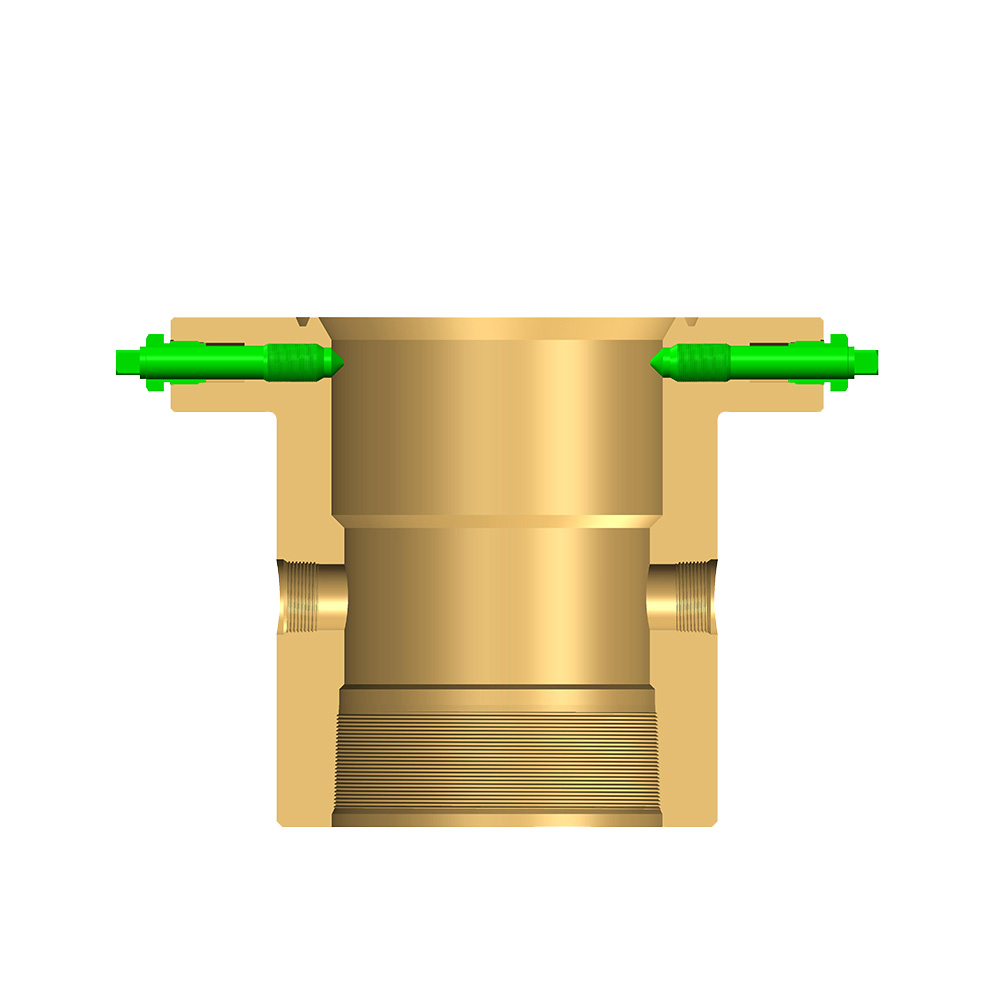 ওয়েলহেড কেসিং হেড অ্যাসেম্বলির জন্য Csg কেসিং হেড ওয়েলহেড কেসিং হেড অ্যাসেম্বলির অধীনে Csg কেসিং হেড প্রোডাক্ট এন্ট্রি; সনাক্তকরণ এবং অনুসন্ধানের জন্য উপযোগী, যখন কাছাকাছি পাঠ্য অ্যাঙ্করিং, হ্যাঙ্গার এবং স্তুপীকৃত চাপ বাধা নিয়ে আলোচনা করে। পণ্য দেখুন →
কেসিং স্পুল এবং চাপ ধাপ আপ
বোল্ট করা প্রতিটি স্পুল একটি বাধা এবং একটি আউটলেট যোগ করে, যা কূপের সাথে স্ট্যাকটিকে বাড়তে দেয়। একটি ল্যান্ড সিকোয়েন্স 13-5/8 ইঞ্চি, 5,000 psi কেসিং হেড থেকে 11 ইঞ্চি, 10,000 psi স্পুল এবং 7-1/16 ইঞ্চি, 15,000 psi টিউবিং হেড পর্যন্ত চলতে পারে, কিন্তু অর্ডারটি ক্যাটালগের পরিবর্তে কেসিং প্রোগ্রাম অনুসরণ করে৷ পরবর্তী গর্ত বিভাগটি ড্রিল করার আগে প্রতিটি পর্যায়ে সাধারণত শেল-পরীক্ষা করা হয় তার রেটেড কাজের চাপের 1.5 গুণে, এবং পরীক্ষার চার্টটি উপাদান শংসাপত্রের পাশাপাশি ভাল ফাইলের মধ্যে থাকে।
প্রচলিত বনাম কমপ্যাক্ট: বাস্তব সংখ্যার উপর নির্বাচন করা
প্রচলিত স্ট্যাকের প্রতি কম্পোনেন্টের দাম কম এবং সেই জায়গায় মেরামত করা যায়, যখন কমপ্যাক্ট ওয়েলহেডগুলি রিগ সময় এবং ডেকের জায়গা বাঁচায়। কোনটি জিতবে তা নির্ভর করে কতগুলি কূপ খনন করা হচ্ছে এবং কী উত্তোলন ক্ষমতা উপলব্ধ।
| ফ্যাক্টর | প্রচলিত স্ট্যাক | কমপ্যাক্ট ওয়েলহেড |
|---|---|---|
| স্থাপত্য | পৃথক মৃতদেহ স্তুপীকৃত এবং বোল্ট করা, প্রতি স্পুল প্রতি একটি বাধা | কম, বৃহত্তর শরীরে বাধা রয়েছে |
| উচ্চতা এবং ওজন | লম্বা এবং ভারী, আরো ফ্ল্যাঞ্জ মেক-আপ সহ | সংক্ষিপ্ত এবং হালকা, কম সংযোগ সহ |
| নমনীয়তা | কম্পোনেন্টs can be re-rated, repaired or replaced individually | কনফিগারেশন উত্পাদন এ স্থির |
| খরচ প্রোফাইল | প্রতি কম্পোনেন্ট কম, অর্ডার এবং ট্র্যাক করার জন্য আরও অংশ | শরীরের প্রতি বেশি, পরিচালনার জন্য কম ইন্টারফেস |
| সেরা ফিট | ভূমি কূপ, ওয়ার্কওভার, ধাপে ধাপে ড্রিলিং প্রোগ্রাম | অফশোর টেমপ্লেট এবং ব্যাচ ড্রিলিং |
অফশোর কেস যেখানে ব্যবধান প্রশস্ত। একটি টেমপ্লেটে যেখানে বেশ কয়েকটি কূপ ব্যাচ-ড্রিল করা হয়, বারবার ফ্ল্যাঞ্জ মেক-আপ এড়ালে প্রোগ্রাম জুড়ে প্রতি কূপ প্রতি ঘন্টা বাঁচে। প্ল্যাটফর্ম ক্রেন, ড্রিলিং সময়সূচী এবং সমাপ্তির নকশা একটি মনোবোর বডিকে সমর্থন করলেই এই সুবিধাটি থাকে। একটি একক জমিতে একটি পরিমিত ওয়ার্কওভার রিগ দ্বারা ভালভাবে পরিবেশন করা হয়, একটি স্পুল প্রতিস্থাপন করার ক্ষমতা সাধারণত সমাবেশের সময়কে ছাড়িয়ে যায়।
সমাপ্তির সাথে স্ট্যাকের মিল করা
একটি একক-স্ট্রিং তেল উৎপাদনকারীর জন্য একটি ওয়েলহেড একটি ESP ওয়েল বা দ্বৈত সমাপ্তির সাথে মানানসই হবে না, তাই টিউবিং হেড অর্ডার করার আগে সমাপ্তির নকশাটি ঠিক করতে হবে।
টিউবিং হেড এবং হ্যাঙ্গার নির্বাচন
টিউবিং হেড স্পুল হল ড্রিলিং এবং উৎপাদনের মধ্যে হস্তান্তর বিন্দু: এটি টিউবিং হ্যাঙ্গারকে সমর্থন করে, টিউবিং-টু-হেড অ্যানুলাস সিল করে এবং অ্যানুলাস পর্যবেক্ষণ, গ্যাস উত্তোলন বা সঞ্চালনের জন্য আউটলেট বহন করে। ম্যান্ড্রেল হ্যাঙ্গারগুলি বেশিরভাগ সমাপ্তির জন্য আদর্শ, দ্বৈত-স্ট্রিং এবং স্লিপ সংস্করণ সহ যেখানে দুটি স্ট্রিং একটি মাথা ভাগ করে। ESP কূপগুলিতে অ্যাডাপ্টার এবং হ্যাঙ্গারকে অবশ্যই তারের অনুপ্রবেশ এবং ব্যাসের বাইরের পাম্পটি পরিষ্কার করতে হবে, নতুবা সমাপ্তিটি পাস হবে না।
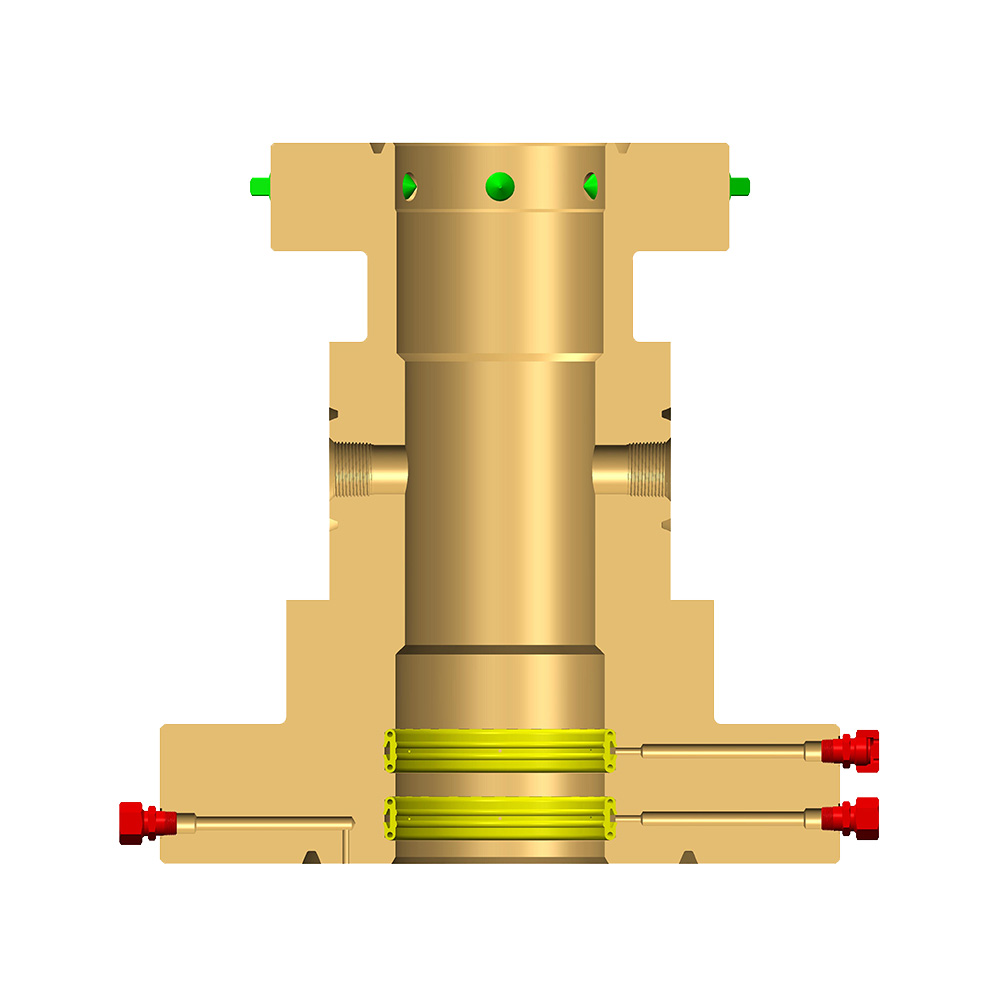 ওয়েলহেড সমাপ্তি সমাবেশের জন্য টিউবিং হেড স্পুল পণ্যের বিশদ পৃষ্ঠাটি ওয়েলহেড টিউবিং হেড অ্যাসেম্বলির নীচে টিউবিং হেড স্পুল সনাক্ত করে, জিয়াংসু ঝংলিন তেল সরঞ্জাম সরবরাহ করেছে; যোগাযোগ বিকল্প উপলব্ধ। পণ্য দেখুন →
তাপমাত্রা, টক পরিষেবা এবং উপাদান বর্গ
উপাদান শ্রেণী এবং তাপমাত্রা শ্রেণী ইঞ্জিনিয়ারিং সিদ্ধান্ত, কাগজপত্র নয়। 120 °C তাপমাত্রায় 3 mol% H2S উত্পাদিত একটি কূপ 60 °C তাপমাত্রায় একটি শুষ্ক গ্যাস কূপ থেকে একটি ভিন্ন স্পেসিফিকেশন, এবং মৃতদেহগুলিকে মেশিন করার আগে কঠোরতা সীমা, ইলাস্টোমার পছন্দ এবং NACE-সঙ্গী ধাতুবিদ্যার সাথে একমত হতে হবে। এগুলিকে পরে পরিবর্তন করার অর্থ উপাদানটি পুনরায় কাটা বা স্ক্র্যাপ করা।
গাছের উপরে চাপ নিয়ন্ত্রণ
ক্রিসমাস ট্রিতে চাপ নিয়ন্ত্রণ বন্ধ হয় না। পৃষ্ঠ সুরক্ষা ভালভ একটি জলবাহী বা বায়ুসংক্রান্ত সরবরাহ দ্বারা খোলা থাকে এবং সরবরাহটি হারিয়ে গেলে বন্ধ হয়ে যায়, যা অ্যাকচুয়েটর এবং নিয়ন্ত্রণ প্যানেলকে শাট-ইন সময়ের প্রকৃত নির্ধারক করে তোলে। চোকগুলি চাপের ড্রপকে শোষণ করে যা অন্যথায় ডাউনস্ট্রিম পাইপওয়ার্ককে ধ্বংস করবে: একটি ইতিবাচক চোক যেখানে একটি নির্দিষ্ট সীমাবদ্ধতা গ্রহণযোগ্য, একটি সামঞ্জস্যযোগ্য চোক যেখানে জলাধারের চাপ পড়ে যাওয়ার সাথে সাথে প্রবাহকে ছাঁটাই করতে হবে। প্যানেল ভালভের সাথে ওয়েলহেডের চাপকে সংযুক্ত করে এবং এর পাইলট সেটিংস, প্রতিক্রিয়ার সময় এবং ম্যানুয়াল ওভাররাইড নির্ধারণ করে যে স্ট্যাকটি কত দ্রুত বন্ধ হবে। সেই লিঙ্কের মেকানিক্স এই নোটে কভার করা হয়েছে কিভাবে একটি নিয়ন্ত্রণ প্যানেল দূরবর্তী নিরাপত্তা ভালভের সাথে যোগাযোগ করে .
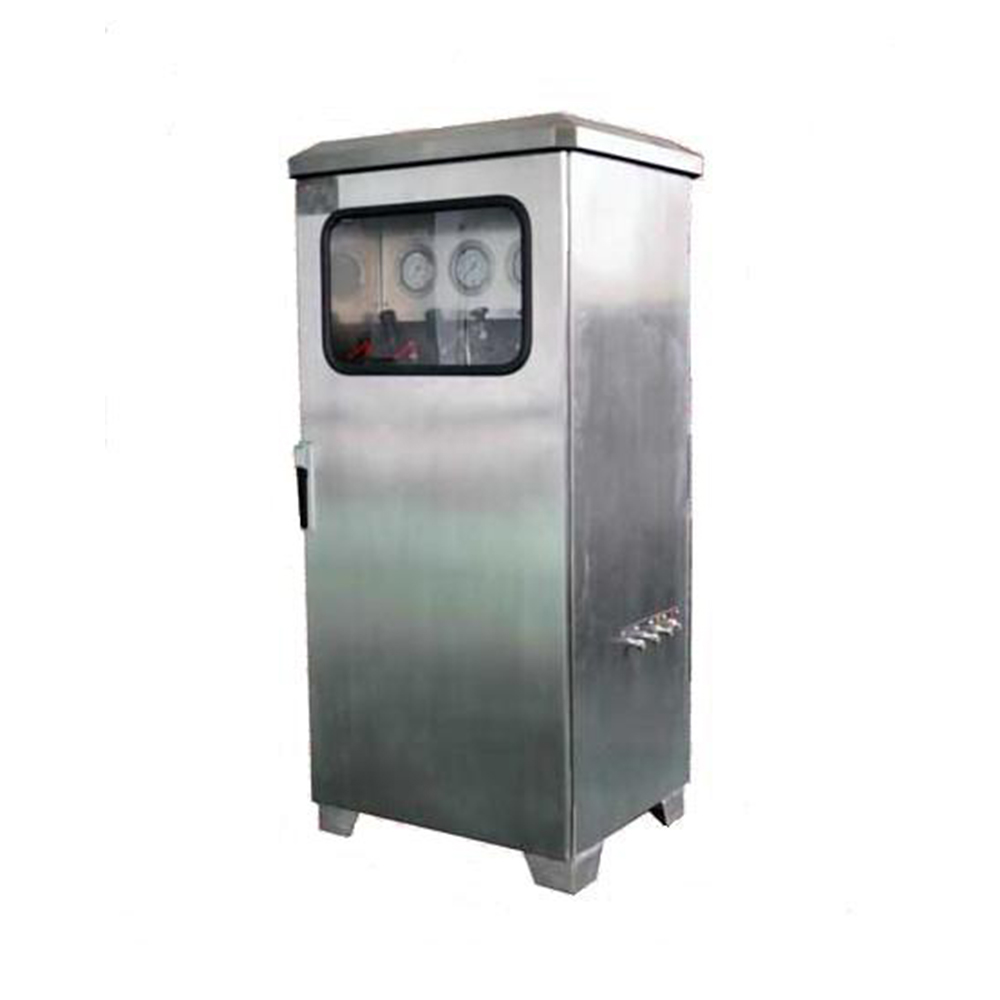 নিরাপত্তা ভালভের জন্য ওয়েলহেড ইমার্জেন্সি শাটডাউন কন্ট্রোল প্যানেল ওয়েলহেড সুরক্ষা ভালভের দূরবর্তী জরুরী শাটডাউনের জন্য নিয়ন্ত্রণ প্যানেল; API 6A, মাপ 1-13/16 থেকে 7-1/16 ইন, এবং 2,000 থেকে 15,000 PSI রেটিং৷ পণ্য দেখুন →
আপনি অর্ডার করার আগে স্পেসিফিকেশন চেকলিস্ট
বেশিরভাগ ওয়েলহেড বিরোধগুলি এমন বিবরণে ফিরে আসে যা কখনও তদন্তে লেখা হয়নি। ক্রয় আদেশ আউট হওয়ার আগে নিম্নলিখিত সব নিশ্চিত করুন.
- প্রতিটি ইন্টারফেসে প্রেসার রেটিং, শুধুমাত্র উপরের ফ্ল্যাঞ্জে নয়।
- প্রতিটি হ্যাঙ্গারের জন্য কেসিং এবং টিউবিংয়ের আকার, ওজন এবং থ্রেডের ধরন।
- প্রতিটি শরীরের জন্য তাপমাত্রা শ্রেণী এবং উপাদান শ্রেণী, উত্পাদিত তরল মেলে.
- API 6A প্রোডাক্ট স্পেসিফিকেশন লেভেল (PSL) এবং পারফরম্যান্সের প্রয়োজনীয়তা (PR1 বা PR2)।
- আউটলেট কনফিগারেশন: স্টাডেড বা ফ্ল্যাঞ্জড, আকার, রেটিং এবং ভালভ সামঞ্জস্য।
- পরীক্ষা এবং ডকুমেন্টেশন প্রয়োজনীয়তা: শেল এবং আসন পরীক্ষা, উপাদান সার্টিফিকেট, ট্রেসেবিলিটি।
- স্পেয়ার: সিল কিট, হ্যাঙ্গার প্যাকিং, মেরামত কিট এবং তাদের পরিবর্তন করার জন্য প্রয়োজনীয় সরঞ্জাম।
- লিড টাইম, প্যাকেজিং এবং লিফটিং পয়েন্ট, বিশেষ করে বড়-বোরের কেসিং হেডগুলির জন্য।
সরবরাহকারী সার্টিফিকেশন হল দ্রুততম স্ক্রীনিং ফিল্টার। আ API 6A মনোগ্রাম এবং ISO সার্টিফিকেশন দেখান যে প্রস্তুতকারকের গুণমান ব্যবস্থা নকশা, উত্পাদন এবং পরীক্ষাকে কভার করে, কিন্তু তারা উপরের স্পেসিফিকেশন পর্যালোচনাটি প্রতিস্থাপন করে না, কারণ একটি প্রত্যয়িত সরবরাহকারী এখনও ঠিক ভুল ওয়েলহেড তৈরি করতে পারে।
ইনস্টলেশন, পরীক্ষা এবং রক্ষণাবেক্ষণ
প্রচলিত ওয়েলহেডের ক্ষেত্রের ব্যর্থতা সাধারণত উত্পাদন ত্রুটির পরিবর্তে ইনস্টলেশন বা রক্ষণাবেক্ষণের সমস্যা। একটি সামঞ্জস্যপূর্ণ ক্রম তাদের অধিকাংশ বাধা দেয়.
- মেক-আপ করার আগে ফ্ল্যাঞ্জের মুখ, রিং গসকেট এবং স্টাডগুলি অঙ্কনের বিপরীতে পরীক্ষা করুন।
- টর্ক স্টুড একটি নিয়ন্ত্রিত ক্রস প্যাটার্নে প্রস্তুতকারকের পরিসংখ্যানের সাথে, একটি রিগ ক্রু অনুমানের সাথে নয়।
- ধাপে ধাপে চাপ-পরীক্ষা, পরীক্ষাটি ধরে রাখুন এবং চার্ট রেকর্ড করুন।
- নিশ্চিত করুন যে হ্যাঙ্গারটি অবতরণ করা হয়েছে এবং পরবর্তী জুতাটি ছিদ্র করার আগে সীলটি শক্তিশালী হয়েছে।
- প্রস্তাবিত ব্যবধানে ইলাস্টোমার সীলগুলি প্রতিস্থাপন করুন, মেরামতের কিট ইতিমধ্যে সাইটে রয়েছে।
- ওয়েলহেড প্রেসার পরিবর্তিত যে কোনও ওয়ার্কওভারের পরে কন্ট্রোল প্যানেল সেটিংস পুনরায় পরীক্ষা করুন।
পরিদর্শন ব্যবধানগুলি সাধারণত ওয়েলহেড থেকে না হয়ে অপারেটরের ভাল অখণ্ডতা নীতি থেকে আসে এবং যে কোনও ব্যবধান কেবল তখনই বিশ্বাসযোগ্য হয় যদি সীল কিট এবং পুনরুদ্ধার করার সরঞ্জামগুলি নির্ধারিত সময়ে পড়ে থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি প্রচলিত ওয়েলহেড কি এখনও একটি কমপ্যাক্ট ওয়েলহেডের বিরুদ্ধে প্রতিযোগিতামূলক?
হ্যাঁ, স্থলে এবং কর্মসংস্থান-ভারী কর্মসূচিতে। কমপ্যাক্ট ডিজাইন অফশোর টেমপ্লেট এবং ব্যাচ ড্রিলিংয়ে জয়লাভ করে, যেখানে ডেক স্পেস এবং রিগ টাইম প্রাধান্য পায়; প্রচলিত স্ট্যাক জয়ী হয় যেখানে একটি একক উপাদান পুরো সমাবেশ না টেনে প্রতিস্থাপন করতে হয়।
আমি কিভাবে প্রতিটি কেসিং স্পুল এর জন্য চাপ রেটিং নির্বাচন করব?
এটিকে পরবর্তী গর্ত বিভাগের সর্বাধিক প্রত্যাশিত পৃষ্ঠের চাপের সাথে মিলিত করুন এবং এটিকে কখনই নীচের উপাদানটির রেটিং এর নিচে নামতে দেবেন না। রেটিং ধাপগুলি সাধারণত 2,000, 3,000, 5,000, 10,000 এবং 15,000 psi হয়৷
আমার কি স্লিপ-টাইপ বা ম্যান্ড্রেল কেসিং হ্যাঙ্গার ব্যবহার করা উচিত?
স্লিপ-টাইপ ব্যবহার করুন যখন কেসিং কাটা এবং অবতরণ করা আবশ্যক বা যখন চলমান সময় সবচেয়ে গুরুত্বপূর্ণ; যখন সীল অখণ্ডতা এবং লোড নিয়ন্ত্রণ অগ্রাধিকার হয় তখন ম্যান্ড্রেল-টাইপ ব্যবহার করুন। উভয় একই কেসিং হেড বা স্পুল মাপসই, তাই পছন্দ প্রতি স্ট্রিং করা যেতে পারে.
কি ডকুমেন্টেশন একটি wellhead সঙ্গে জাহাজ করা উচিত?
সর্বনিম্ন: উপাদান শংসাপত্র, API 6A মনোগ্রাম এবং ট্রেসেবিলিটি রেকর্ড, হাইড্রোস্ট্যাটিক এবং গ্যাস পরীক্ষার চার্ট, সমাবেশ অঙ্কন, টর্ক টেবিল এবং অংশ নম্বর সহ একটি সিল কিট তালিকা।
প্রচলিত ওয়েলহেড সিস্টেমগুলি সঠিক উপায়ে বিরক্তিকর হয়ে তাদের জায়গা অর্জন করে। প্রতিটি বাধা দৃশ্যমান, স্বতন্ত্রভাবে রেট করা এবং পৃথকভাবে প্রতিস্থাপনযোগ্য, এবং কূপ পরিবর্তনের সাথে সাথে সমাবেশ পরিবর্তন হতে পারে। ইন্টারফেস দ্বারা রেটিং ইন্টারফেস নির্দিষ্ট করুন, হ্যাঙ্গারগুলিকে সমাপ্তির সাথে মিলিয়ে নিন এবং পরীক্ষামূলক চার্ট এবং অতিরিক্ত সীলগুলি রাখুন যেখানে ক্রু তাদের খুঁজে পেতে পারে — এটিই একটি নির্ভরযোগ্য ওয়েলহেডে ফ্ল্যাঞ্জের স্ট্যাককে পরিণত করে৷