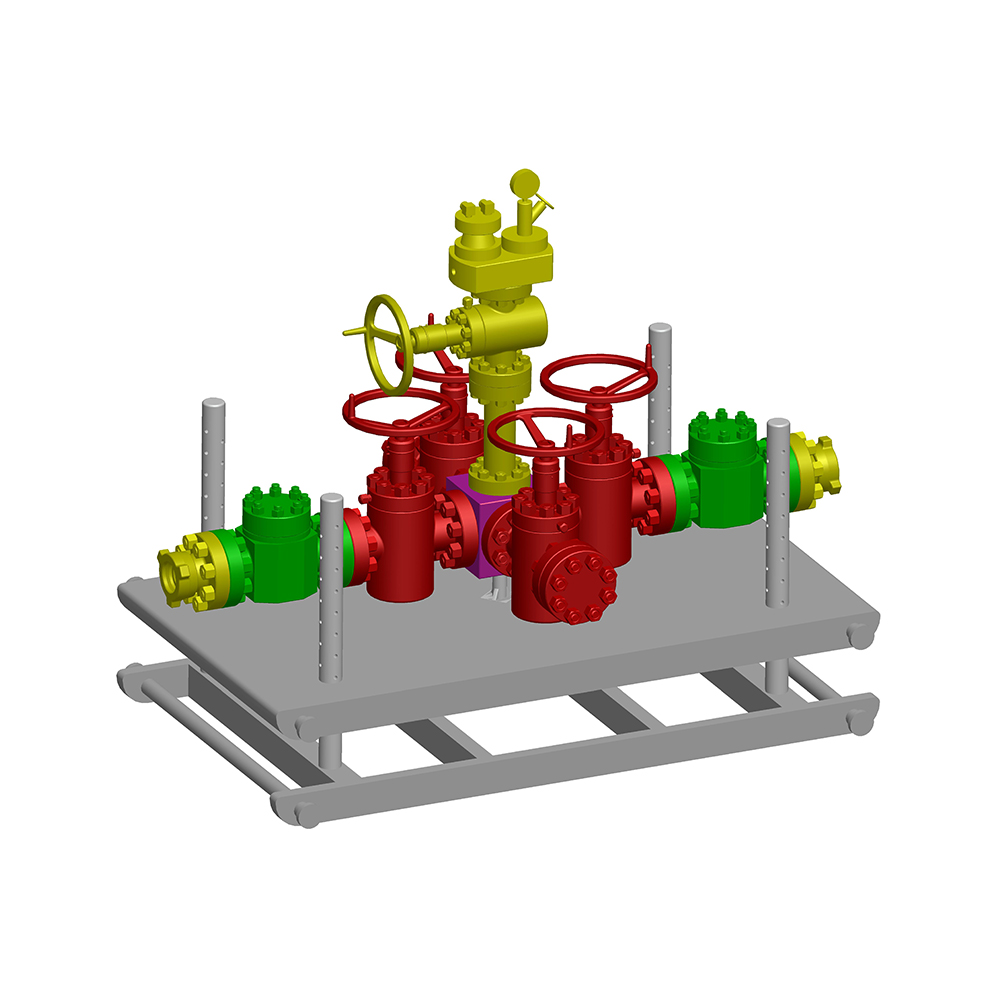
একটি গ্যাস ওয়েলহেড হল পৃষ্ঠের চাপের বাধা যা প্রতিটি কেসিং স্ট্রিংকে একটি সিল করা স্ট্যাকের মধ্যে বেঁধে রাখে, কেসিং লোড বহন করে এবং ক্রিসমাস ট্রিকে অবতরণ করার জন্য একটি ফ্ল্যাঞ্জ দেয়। প্রথম কেসিং জয়েন্ট চালানোর আগে এটি বেছে নেওয়া হয় এবং খুব কমই পরে পরিবর্তিত হয়, তাই একটি ভুল আউটলেটের আকার বা মিস করা টক-পরিষেবার প্রয়োজনীয়তা তার পুরো উত্পাদন জীবনের জন্য একটি কূপ অনুসরণ করতে পারে।
ব্যবহারিক পরীক্ষাটি তিনটি প্রশ্নে নেমে আসে: অ্যাসেম্বলি কি সর্বোচ্চ প্রত্যাশিত পৃষ্ঠের চাপ ধরে রাখতে পারে, এটি কি প্রতিটি অ্যানুলাসকে স্বাধীনভাবে সীলমোহর করতে পারে এবং অ্যাডাপ্টার ছাড়াই এটিতে একটি বিওপি, একটি পরীক্ষা প্লাগ বা একটি ওয়্যারলাইন কাজ চালানো যেতে পারে? যদি কোনো উত্তর না হয়, তবে ওয়েলহেডটি কম উল্লেখ করা হয়েছে, ইস্পাত যতই ভালো হোক।
নিম্নোক্ত বিষয়গুলি একটি গ্যাস ওয়েলহেড পরিষেবাতে কাজ করে, কীভাবে এর যন্ত্রাংশগুলি স্ট্যাক আপ হয়, কেন গ্যাসের শুল্ক তেলের শুল্কের চেয়ে কঠিন, রেটিংগুলি কীভাবে পড়তে হয় এবং রিগ সাইটে কেনাকাটা কাজ করে কিনা তা নির্ধারণ করে এমন চেকগুলিকে অন্তর্ভুক্ত করে৷
একটি গ্যাস ওয়েলহেড আসলে কি করে
একটি গ্যাস ওয়েলহেড একই সময়ে চারটি কাজ সম্পাদন করে এবং প্রতিটি তার নিজস্ব উপায়ে ব্যর্থ হতে থাকে।
- সাসপেনশন। কেসিং হ্যাঙ্গারগুলি কেসিং স্ট্রিংয়ের ওজন, প্রায়শই কয়েকশ টন, কেসিং হেডে এবং সেখান থেকে কন্ডাক্টর এবং সেলার মেঝেতে স্থানান্তর করে।
- অ্যানুলাস সিলিং। প্রতিটি কেসিং স্ট্রিং পরের থেকে বন্ধ করে দেওয়া হয় যাতে পাইপের পিছনে স্থানান্তরিত করার পরিবর্তে চাপ পর্যবেক্ষণ করা যায় এবং প্রতি অ্যানুলাসে রক্তপাত করা যায়।
- চাপ নিয়ন্ত্রণ. স্ট্যাক, এর ফ্ল্যাঞ্জ, স্টাড এবং আউটলেটগুলি ড্রিলিং, সমাপ্তি এবং উত্পাদনের সময় পৃষ্ঠের প্রাথমিক বাধা তৈরি করে।
- ইন্টারফেস। বাটির মাত্রা এবং উপরের ফ্ল্যাঞ্জগুলি সিদ্ধান্ত নেয় কোন BOP, কোন টিউবিং হ্যাঙ্গার এবং কোন গাছটি ফিট হবে, যা ওয়েলহেডকে একটি চাপের জাহাজের মতো একটি যান্ত্রিক ইন্টারফেস করে তোলে।
ড্রিলিং করার সময়, ওয়েলহেড হল কূপ নিয়ন্ত্রণ স্ট্যাকের নীচের অর্ধেক যার উপরে BOP ফ্ল্যাঞ্জ করা আছে। সমাপ্তির পর, গাছটি প্রবাহ নিয়ন্ত্রণের দায়িত্ব নেয় এবং ওয়েলহেডটি তার নীচে স্থায়ী ভিত্তি হয়ে যায়। গ্যাস শুল্ক সেই ভূমিকা পরিবর্তন করে না; এটা তাদের পূরণ করতে হবে sealing মান উত্থাপন.
গ্যাস ওয়েলহেড উপাদান, নিচ থেকে উপরে
একটি প্রচলিত গ্যাস ওয়েলহেড একটি নির্দিষ্ট ক্রমে স্ট্যাক করে: কেসিং হেড, কেসিং হ্যাঙ্গার, কেসিং হেড স্পুল, টিউবিং হেড স্পুল, টিউবিং হ্যাঙ্গার এবং তারপর ট্রি, ভালভ এবং অ্যাডাপ্টারগুলির মধ্যে ফাঁকগুলি পূরণ করে।
কেসিং হেড হল সমাবেশের ভিত্তি। এটি পৃষ্ঠের আবরণে ঢালাই বা থ্রেড করা হয়, প্রথম হ্যাঙ্গার বহন করে এবং অ্যানুলাস অ্যাক্সেস এবং চাপ পর্যবেক্ষণের জন্য আউটলেট সরবরাহ করে। যেহেতু এটি কংক্রিটে প্রাথমিকভাবে সেট করা হয়েছে, এর আউটলেটের সংখ্যা এবং ফ্ল্যাঞ্জের আকার পরে বিপরীত করা সবচেয়ে কঠিন সিদ্ধান্ত।
 ওয়েলহেড বেস সমাবেশের জন্য কেসিং হেড বেস ওয়েলহেড উপাদান যা প্রথম কেসিং হ্যাঙ্গার বহন করে এবং অ্যানুলাস অ্যাক্সেস এবং চাপ-মনিটরিং আউটলেট সরবরাহ করে। পণ্য দেখুন →
কেসিং হ্যাঙ্গার একবারে দুটি কাজ করে: এটি কেসিং স্ট্রিংকে আঁকড়ে ধরে এবং সমর্থন করে এবং এটি এর চারপাশে অ্যানুলাসকে সিল করে। স্লিপ-টাইপ হ্যাঙ্গারগুলি দ্রুত অবতরণ এবং পুনরায় অবতরণ করে; ম্যান্ড্রেল হ্যাঙ্গারগুলি প্রায়শই পছন্দ করা হয় যেখানে সীলটি অবশ্যই যাচাইযোগ্য এবং লোড অনুমানযোগ্য হতে হবে। তাদের উপরে, কেসিং হেড স্পুলগুলি ঝুলন্ত পয়েন্ট এবং অতিরিক্ত আউটলেট যোগ করে কারণ আরও স্ট্রিং প্রবেশ করে।
টিউবিং হেড স্পুলটি ড্রিলিং থেকে সমাপ্তির পরিবর্তনকে চিহ্নিত করে এবং এর ভিতরে থাকা টিউবিং হ্যাঙ্গারটি টিউবিংকে স্থগিত করে এবং উত্পাদন অ্যানুলাসকে সিল করে। হ্যাঙ্গারে স্ক্রু করা একটি ব্যাক প্রেসার ভালভ বিওপিকে বন্ধ করতে দেয় যখন কূপটি উপরে থেকে বিচ্ছিন্ন থাকে, এটি অনুপস্থিত থাকাকালীন আনুষঙ্গিক ক্রুরা সবচেয়ে বেশি লক্ষ্য করে।
| কম্পোনেন্ট | প্রাথমিক চাকরি | কি ফিট সিদ্ধান্ত |
|---|---|---|
| আবরণ মাথা | ওয়েলহেডটিকে পৃষ্ঠের আবরণের সাথে বেঁধে, প্রথম হ্যাঙ্গারটি বহন করে | কেসিং আকার এবং ওজন, জোড় বা থ্রেড সংযোগ, আউটলেট গণনা এবং আকার |
| কেসিং হ্যাঙ্গার | একটি কেসিং স্ট্রিং স্থগিত করে এবং এর অ্যানুলাস সিল করে | স্লিপ বা ম্যান্ড্রেল টাইপ, কেসিং গ্রেড, ইলাস্টোমার বা ধাতব সীল |
| আবরণ মাথা spool | ঝুলন্ত ক্ষমতা এবং আরও অ্যানুলাস আউটলেট যোগ করে | কত স্ট্রিং অবশিষ্ট আছে, আউটলেট বিন্যাস, সামগ্রিক উচ্চতা |
| টিউবিং হেড স্পুল | তুরপুন থেকে সমাপ্তির রূপান্তর | উপরের ফ্ল্যাঞ্জ যা অবশ্যই BOP এবং পরবর্তী গাছ উভয়ের সাথেই মিলবে |
| টিউব হ্যাঙ্গার | টিউব ঝুলিয়ে দেয় এবং উৎপাদন অ্যানুলাস সিল করে | পাইপ আকার এবং থ্রেড, একক বা দ্বৈত স্ট্রিং, ESP ছাড়পত্র |
| পিছনে চাপ ভালভ | বিওপি সরানোর সময় উপর থেকে কূপটিকে বিচ্ছিন্ন করে | হ্যাঙ্গারে থ্রেড প্রোফাইল, কাজের চাপ, পুনরুদ্ধার টুলিং |
| খচিত ক্রস এবং অ্যাডাপ্টার | রুটগুলি প্রবাহিত হয় এবং থ্রেড ইন্টারফেসে ফ্ল্যাঞ্জকে অভিযোজিত করে | স্টুড প্যাটার্ন, ফ্ল্যাঞ্জ টাইপ, স্ট্যাক উচ্চতা সহনশীলতা |
এটি একক অংশের পরিবর্তে সম্পূর্ণ পরিসর তুলনা করতে সাহায্য করে, কারণ ওয়েলহেড সমাবেশগুলি শুধুমাত্র তাদের মধ্যে ইন্টারফেস হিসাবে ভাল. 30 মিমি ছোট একটি স্পেসার স্পুল অংশের চেয়ে রিগ টাইমে বেশি খরচ করবে।
তেল শুল্কের চেয়ে ওয়েলহেডে গ্যাসের শুল্ক কেন কঠিন
গ্যাস তেলের তুলনায় অনেক কম ক্ষমাশীল, তাই একটি গ্যাস ওয়েলহেডকে প্রথমে সীলের শক্ততা এবং দ্বিতীয় চাপের রেটিং অনুযায়ী বিচার করা হয়।
গ্যাসের কম সান্দ্রতা এবং নিম্ন পৃষ্ঠের টান রয়েছে, তাই এটি একটি ফুটো পথের মধ্য দিয়ে যাবে যা অশোধিত মোম বা ইমালসন দিয়ে প্লাগ করবে। একটি সীল বোর জুড়ে একটি স্ক্র্যাচ যা তরল ধারণ করে বছরের পর বছর ধরে ক্রমাগত গ্যাস কাঁদতে পারে। যেহেতু চাপ কমে যাওয়ার সাথে সাথে গ্যাসও শক্তিশালীভাবে প্রসারিত হয়, একটি খুব ছোট ভর লিক পৃষ্ঠে একটি বড় আয়তনে পরিণত হয়, যার কারণে নিছক চাপ-আঁটসাঁট না হয়ে গ্যাস-টাইট সঠিক স্পেসিফিকেশন ভাষা।
- তাপমাত্রা। একটি চোক জুড়ে চাপের ড্রপ নিচের দিকের দিকে তীব্রভাবে শীতল করে, এবং জলাধারের তাপমাত্রা নয়, সবচেয়ে ঠান্ডা ধাতু তাপমাত্রা শ্রেণীকে নিয়ন্ত্রণ করে। ঠাণ্ডা ক্ষত এবং শক্ত ইলাস্টোমার উভয়ই সেখানে শুরু হয়।
- টক পরিষেবা। এমনকি পরিমিত হাইড্রোজেন সালফাইড সামগ্রী উপাদানটিকে টক পরিষেবাতে ঠেলে দিতে পারে, যা কঠোরতা সীমা, প্রত্যয়িত রসায়ন এবং একটি ভিন্ন উপাদান শ্রেণি নিয়ে আসে।
- সাইক্লিং। যে কূপগুলি বন্ধ থাকে এবং বারবার পুনরায় চালু হয় সেগুলি বারবার সিল লোড এবং আনলোড করে; এক দশক ধরে অবিচ্ছিন্নভাবে উত্পাদিত একটি ভাল থেকে এটি একটি ভিন্ন প্রয়োজন।
- হাইড্রেটস। ভেজা গ্যাস প্লাস একটি ঠান্ডা আউটলেট ছোট অ্যানুলাস ভালভ এবং যন্ত্র লাইনে হাইড্রেট তৈরি করতে পারে, যা একটি অপারেটিং ভুলের পরিবর্তে একটি নকশা প্রশ্ন।
ব্যবহারিক ফলাফল হল যে গ্যাস ওয়েলহেড সিলগুলি সাধারণত ধাতু থেকে ধাতু বা একটি ধাতব উপাদান দ্বারা সমর্থিত হয় এবং ইলাস্টোমার সীলগুলি সাধারণ টেবিলের পরিবর্তে হাতে গ্যাসের সংমিশ্রণে বেছে নেওয়া হয়।
রেটিং পড়া: চাপ, তাপমাত্রা, উপাদান এবং স্পেসিফিকেশন স্তর
চারটি সংখ্যা বেশিরভাগ গ্যাস ওয়েলহেড স্পেসিফিকেশনের মীমাংসা করে: রেট করা কাজের চাপ, তাপমাত্রা শ্রেণী, উপাদান শ্রেণী এবং পণ্যের স্পেসিফিকেশন স্তর।
রেট কাজের চাপ হল সমাবেশের জন্য সিলিং, জলাধারের জন্য নয়। একটি কূপের উপর একটি 5,000 psi স্তূপ যা 8,000 psi শাট-ইন চাপ তৈরি করতে পারে তার কোনো মার্জিন নেই, এবং কূপের জীবনের উপর হাইড্রোস্ট্যাটিক পরিবর্তন খুব কমই সেই ব্যবধানটিকে ছোট করে। গ্যাস কূপের জন্য, 10,000 psi একটি সাধারণ কাজের প্ল্যাটফর্ম এবং 15,000 psi প্রদর্শিত হয় যেখানে চাপ এবং তাপমাত্রা উভয়ই বেশি থাকে।
| প্যারামিটার | সাধারণ বিকল্প | এটা সাইটে কি পরিবর্তন |
|---|---|---|
| কাজের চাপ | স্ট্যান্ডার্ড ধাপে 2,000 থেকে 20,000 psi | দেয়ালের বেধ, ফ্ল্যাঞ্জের ধরন, স্টুডের আকার, পুরো স্ট্যাকের ভর |
| তাপমাত্রা শ্রেণী | বর্ধিত ঠান্ডা এবং উচ্চ-তাপমাত্রা ক্লাসের মাধ্যমে মাঝারি পরিষেবা থেকে | উপাদান দৃঢ়তা, সীল যৌগ, গ্রহণযোগ্য পরীক্ষা তাপমাত্রা |
| উপাদান শ্রেণী | গুরুতর টক পরিষেবা ক্লাসের মাধ্যমে সাধারণ পরিষেবা | ট্রিম উপাদান, কঠোরতা সীমা, সার্টিফিকেশন বোঝা |
| স্পেসিফিকেশন স্তর | লেভেল 1 থেকে 4 | অ-ধ্বংসাত্মক পরীক্ষার পরিমাণ, ট্রেসেবিলিটি এবং ডকুমেন্টেশন |
| কর্মক্ষমতা প্রয়োজন | স্ট্যান্ডার্ড বা উচ্চতর সাইক্লিং ক্লাস | বারবার চাপ এবং তাপমাত্রা চক্রের মাধ্যমে সিলটি প্রমাণিত হয় কিনা |
স্পেসিফিকেশন লেভেলে দুটি অ্যাসেম্বলি একই রকম দেখতে এবং হাজার হাজার ডলারে আলাদা হতে পারে। এই পার্থক্য মিল সার্টিফিকেট, প্রতিটি চাপ-ধারণকারী অংশের ট্রেসেবিলিটি, এবং কতগুলি আইটেম দৃশ্যত পরিদর্শনের পরিবর্তে প্রকৃতপক্ষে পরীক্ষা করা হয়েছিল তা দেখায়।
ওয়েলহেড এবং ক্রিসমাস ট্রি: যেখানে একটি শেষ হয় এবং অন্যটি শুরু হয়
ওয়েলহেড স্থায়ী ভিত্তি; ক্রিসমাস ট্রি হল ভালভের স্ট্যাক যা উপরে প্রবাহ নিয়ন্ত্রণ করে।
ওয়েলহেড ইনস্টল করা হয় কারণ কূপটি ড্রিল করা হয় এবং মাঠের জীবনের জন্য জায়গায় থাকে। গাছটি সম্পূর্ণ হওয়ার সাথে সাথে ইনস্টল করা হয় এবং একটি ওয়ার্কওভারের সময় সরানো, প্রতিস্থাপন বা আপগ্রেড করা যায়। গাছটি মাস্টার ভালভ, উইং ভালভ, চোক এবং গেজ বহন করে; ওয়েলহেড আবরণ এবং টিউবিং লোড এবং অ্যানুলাস সিল বহন করে। দুটিকে বিভ্রান্ত করার ফলে সঠিক চাপ রেটিং এবং ভুল শীর্ষ ফ্ল্যাঞ্জ সহ একটি গাছ কেনার ক্লাসিক ক্রয় ত্রুটির দিকে নিয়ে যায়।
দুটি টিউব স্ট্রিং সহ গ্যাসের কূপগুলির জন্য একটি ডুয়াল-বোর গাছের প্রয়োজন, এবং হ্যাঙ্গার, স্পুল এবং গাছকে তিনটি উত্স থেকে একত্রিত না করে একটি সেট হিসাবে অর্ডার করতে হবে।
 গ্যাস ওয়েল উৎপাদনের জন্য ডুয়াল-টিউবিং এক্স-মাস ট্রি দুই-টিউব-স্ট্রিং গ্যাস কূপের জন্য একটি ডুয়াল-বোর এক্স-মাস ট্রি, 2000 থেকে 20000 PSI পর্যন্ত চাপ রেটিং সহ API Spec 6A-তে নির্মিত। পণ্য দেখুন →
ইনস্টলেশন হল যেখানে সবচেয়ে বেশি সমস্যা শুরু হয়
বেশিরভাগ ওয়েলহেড লিকগুলি সরঞ্জামের পরিবর্তে ইনস্টলেশনের দিকে ফিরে আসে এবং প্রায় সবগুলিই মুষ্টিমেয় বারবার কারণে আসে।
- সীল বোরগুলি গ্রিট, পেইন্ট বা চেইন টং থেকে একটি স্ক্র্যাচ দিয়ে বাম; সিলিং পৃষ্ঠতল এক ইঞ্চি হাজার ভাগ কাজ.
- হ্যাঙ্গারগুলি প্রান্তিককরণ পরীক্ষা না করেই অবতরণ করে, তাই সীলটি অসমভাবে শক্তি দেয় এবং লোড একপাশে বসে থাকে।
- ক্যালিব্রেটেড সরঞ্জাম এবং একটি নথিভুক্ত ক্রম দিয়ে স্টাডগুলি অনুভূতির পরিবর্তে টর্ক করা হয়।
- জুতা ছিদ্র করার আগে কোনও পৃথক অ্যানুলাস চাপ পরীক্ষা করা হয় না, যা সস্তায় ফুটো ঠিক করার সুযোগ সরিয়ে দেয়।
- BOP স্ট্যাক-আপ উচ্চতা স্পুলের বিপরীতে চেক করা হয়নি, তাই শেষ ফ্ল্যাঞ্জটি তৈরি হবে না।
টিউবিং হেড স্পুল হল যেখানে এই বিবরণগুলি একত্রিত হয়, কারণ এটি সম্পূর্ণ হওয়ার সময় BOP এবং পরে গাছটিকে একই ইন্টারফেসে গ্রহণ করতে হয়।
 সম্পূর্ণতা এবং ট্রি ইন্টারফেসের জন্য টিউবিং হেড স্পুল টিউবিং হেড স্পুল যা সম্পূর্ণ হওয়ার সময় BOP গ্রহণ করে এবং পরে গাছ, ESP এবং দ্বৈত-টিউবিং সেটআপের জন্য ভিন্নতা সহ। পণ্য দেখুন →
টিউবিং হ্যাঙ্গারে চালানো একটি টেস্ট প্লাগ, এবং সরঞ্জামগুলি গর্তে থাকাকালীন জায়গায় রাখা একটি পরিধানের বুশিং, একটি নতুন ইনস্টলেশনে দুটি সর্বাধিক সাধারণ ক্ষতি প্রতিরোধ করে৷
একটি গ্যাস ওয়েলহেড নির্দিষ্ট করা এবং কেনা: একটি ব্যবহারিক চেকলিস্ট
অভ্যন্তরীণ ক্যাটালগ থেকে নয়, বাহ্যিক পরিকল্পনা থেকে কিনুন এবং দামের আগে ইন্টারফেসগুলি নিষ্পত্তি করুন।
- চাপ খাম। সর্বাধিক প্রত্যাশিত পৃষ্ঠ চাপ প্লাস একটি বিবৃত মার্জিন, বর্তমান জলাধার চাপ নয়।
- তাপমাত্রা খাম। উপরের প্রান্তের জন্য জলাধারের তাপমাত্রা, শ্বাসরোধকারী শীতল এবং নীচের প্রান্তের জন্য পরিবেষ্টিত অবস্থা।
- সংযোগ. কেসিংয়ের আকার এবং ওজন, ওয়েল্ড বা থ্রেডেড বেস, আউটলেটের আকার এবং BOP এবং গাছের ফ্ল্যাঞ্জের সাথে মিল।
- উপাদান এবং টক সেবা. প্রথমে গ্যাসের গঠন, তারপর উপাদান শ্রেণী, কঠোরতা সীমা এবং প্রত্যয়িত রসায়নের জন্য যেকোন প্রয়োজন।
- সীল দর্শন। ইলাস্টোমার ব্যাকআপ সহ মেটাল-টু-মেটাল প্রাথমিক সিলিং গ্যাসের জন্য স্বাভাবিক পছন্দ; জিজ্ঞাসা করুন কিভাবে সীল যোগ্য ছিল.
- ডকুমেন্টেশন। উপাদানের শংসাপত্র, চাপযুক্ত অংশগুলির সন্ধানযোগ্যতা এবং মনোগ্রাম লাইসেন্সের অধীনে প্রয়োগ করা হয়েছে কিনা।
- সরঞ্জাম এবং খুচরা জিনিসপত্র. ব্যাক প্রেসার ভালভ, পুনরুদ্ধারের সরঞ্জাম, টেস্ট প্লাগ, পরিধানের বুশিং এবং সিল কিটগুলি স্ট্যাকের সাথে উদ্ধৃত করা উচিত, এটি অবতরণ করার পরে নয়।
- সেবা এবং সীসা সময়. কে প্রথম মেক-আপে অংশ নেয় এবং একটি অতিরিক্ত হ্যাঙ্গার কত দ্রুত দূরবর্তী স্থানে পৌঁছাতে পারে।
রক্ষণাবেক্ষণ এবং পর্যবেক্ষণ
একটি গ্যাস ওয়েলহেডের সামান্য মনোযোগ প্রয়োজন, তবে এটির যা প্রয়োজন তা প্রতিক্রিয়াশীল না হয়ে নির্দিষ্ট এবং নির্ধারিত।
অ্যানুলাসের চাপ একটি নিয়মিত ভিত্তিতে রেকর্ড করা উচিত, যেহেতু বাইরের অ্যানুলাসের ধীরগতি বৃদ্ধি প্রায়ই একটি সীল সমস্যার প্রথম দৃশ্যমান লক্ষণ। ভালভ ফাংশন পরীক্ষা এবং গ্রীসিং প্রস্তুতকারকের ব্যবধান অনুসরণ করে, এবং ফ্ল্যাঞ্জ স্টাডগুলি প্রথম তাপচক্রের পরে এবং পর্যায়ক্রমে পরে টর্ক পরীক্ষা করার দাবি রাখে। যেখানে কূপগুলি দূরবর্তী বা মানবহীন, রিয়েল-টাইম ওয়েলহেড মনিটরিং সেই ম্যানুয়াল রাউন্ডগুলিকে একটি ট্রেন্ড লাইনে পরিণত করে যা চাপ বৃদ্ধির একটি বিপদ হওয়ার অনেক আগেই একটি অ্যালার্ম উত্থাপন করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ওয়েলহেড এবং কেসিং হেডের মধ্যে পার্থক্য কী?
কেসিং হেড হল ওয়েলহেডের নীচের অংশ, পৃষ্ঠের আবরণের সাথে সংযুক্ত এবং প্রথম হ্যাঙ্গার বহন করে। ওয়েলহেড হল সম্পূর্ণ সমাবেশ, সেই কেসিং থেকে স্পুল এবং হ্যাঙ্গার দিয়ে উপরের ফ্ল্যাঞ্জ পর্যন্ত যেখানে গাছটি অবতরণ করে।
একটি গ্যাস ওয়েলহেডের চাপের রেটিং কী হওয়া উচিত?
একটি নথিভুক্ত মার্জিনের সাথে সর্বোচ্চ প্রত্যাশিত পৃষ্ঠ চাপের সাথে রেটিংটি মিলান। গ্যাস কূপগুলি সাধারণত 10,000 psi সরঞ্জাম ব্যবহার করে, 15,000 psi-এ চলে যায় যেখানে চাপ এবং তাপমাত্রা উভয়ই বেশি থাকে এবং নিম্ন রেটিং শুধুমাত্র যেখানে শাট-ইন চাপ প্রকৃতপক্ষে সীমিত থাকে।
কূপ না মেরে গ্যাসের কূপ মেরামত করা যাবে কি?
কিছু কাজ সরাসরি করা যেতে পারে, যেমন একটি উইং আউটলেটে একটি ভালভ পরিবর্তন করা বা উপরে থেকে কূপটি বিচ্ছিন্ন করার জন্য একটি পিছনের চাপ ভালভ ইনস্টল করা। হ্যাঙ্গার সিল বা কেসিং অ্যানুলাস যুক্ত যেকোনো কিছুর জন্য সাধারণত প্রথমে কূপটিকে মেরে ফেলা বা বিচ্ছিন্ন করতে হয়।
কেন গ্যাস পরিষেবার জন্য একটি ধাতু থেকে ধাতু সীল পছন্দ করা হয়?
কারণ গ্যাস ইলাস্টোমারের অসম্পূর্ণতাগুলিকে অতিক্রম করে যা তরল করে না, এবং কারণ ধাতব সীলগুলি তাপ সাইক্লিং এবং দীর্ঘ পরিষেবার অধীনে আরও ভালভাবে ধরে রাখে। ইলাস্টোমার সীলগুলির এখনও একটি ভূমিকা রয়েছে, তবে সাধারণত প্রাথমিকের পরিবর্তে একটি গৌণ বাধা হিসাবে।
ওয়েলহেড ভালভ কত ঘন ঘন পরীক্ষা করা উচিত?
পরীক্ষার ব্যবধানগুলি একক বিশ্বব্যাপী নিয়মের পরিবর্তে স্থানীয় নিয়ন্ত্রণ এবং অপারেটর নীতি অনুসরণ করে। ব্যবহারিক নিয়ম হল যে একটি লিকিং মাস্টার ভালভ ধরার জন্য ব্যবধানটি যথেষ্ট ছোট হওয়া উচিত এটি একমাত্র বাধা হয়ে ওঠার আগে।
একটি গ্যাস ওয়েলহেড হল অস্বাভাবিকভাবে দীর্ঘ মেমরি সহ স্টিলের একটি সাধারণ চেহারার স্ট্যাক। স্পেসিফিকেশন পর্যায়ে নেওয়া প্রতিটি সিদ্ধান্ত, আউটলেটের আকার থেকে সীলের ধরন থেকে স্পেসিফিকেশন স্তর পর্যন্ত, এখনও দশ বা বিশ বছর পরে, এবং সাধারণত অন্তত সুবিধাজনক মুহুর্তে দৃশ্যমান। শুরুতেই ইন্টারফেস, সিলিং দর্শন এবং ডকুমেন্টেশন পাওয়া ওয়ার্কওভারের সময় এগুলি সংশোধন করার চেয়ে অনেক সস্তা৷